2026.10.09
 Branschinformation
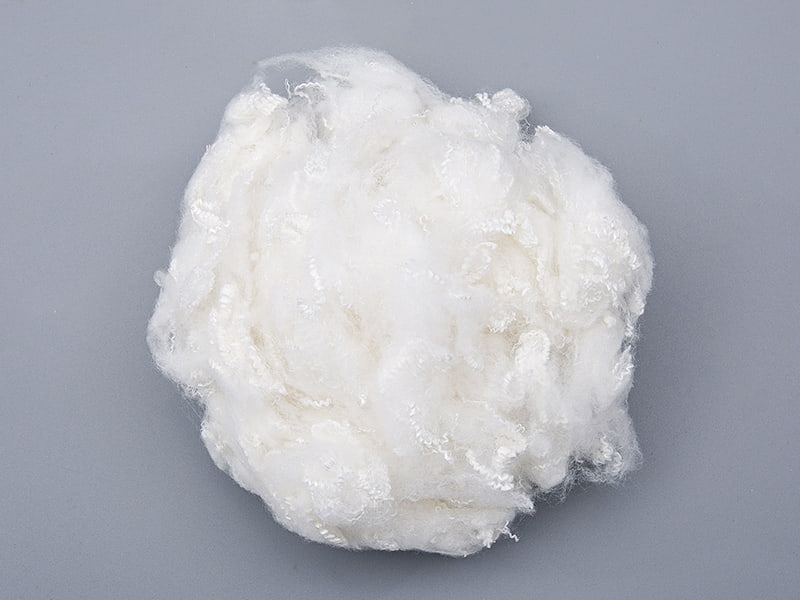
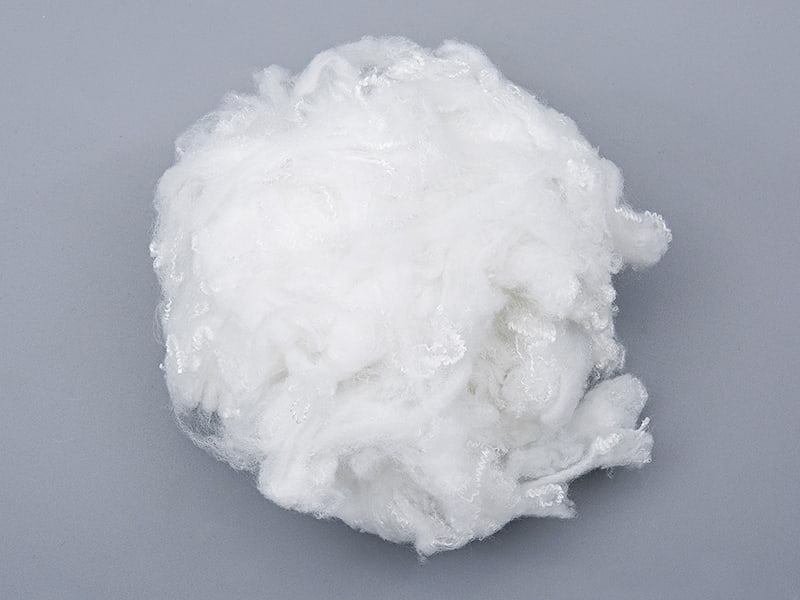
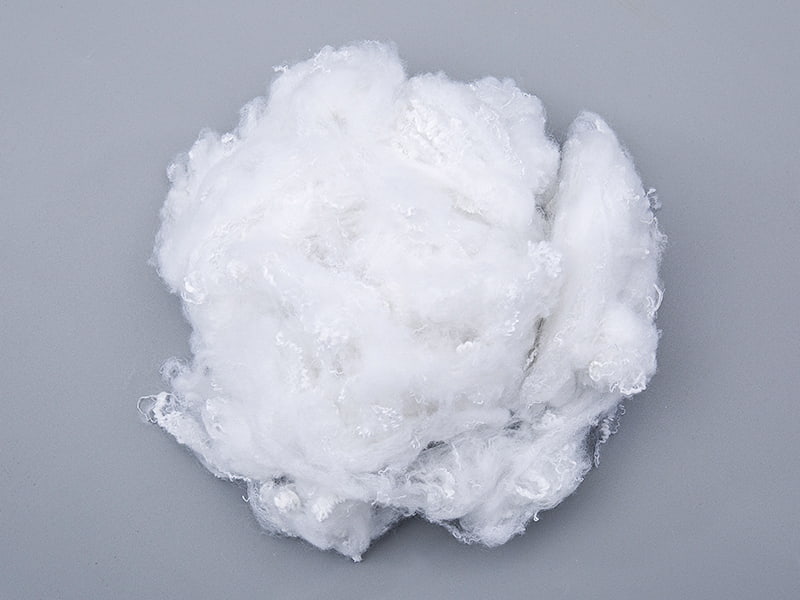
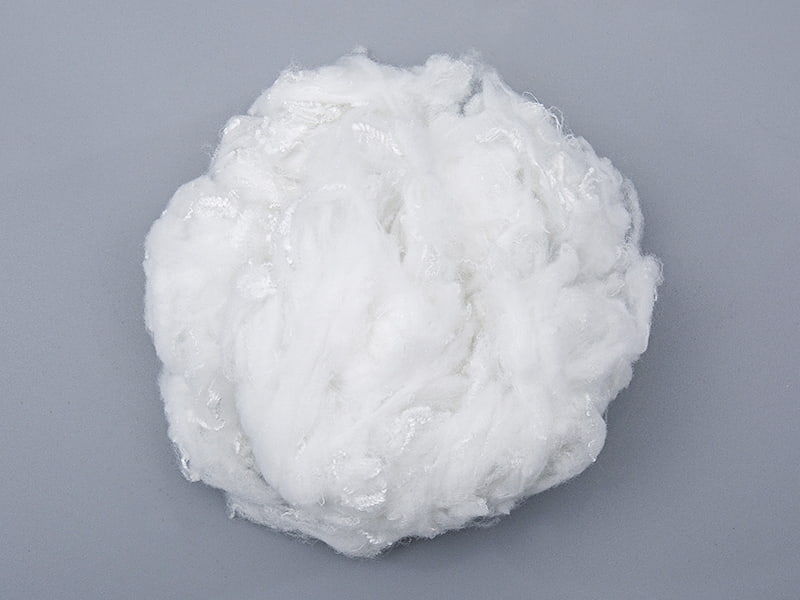
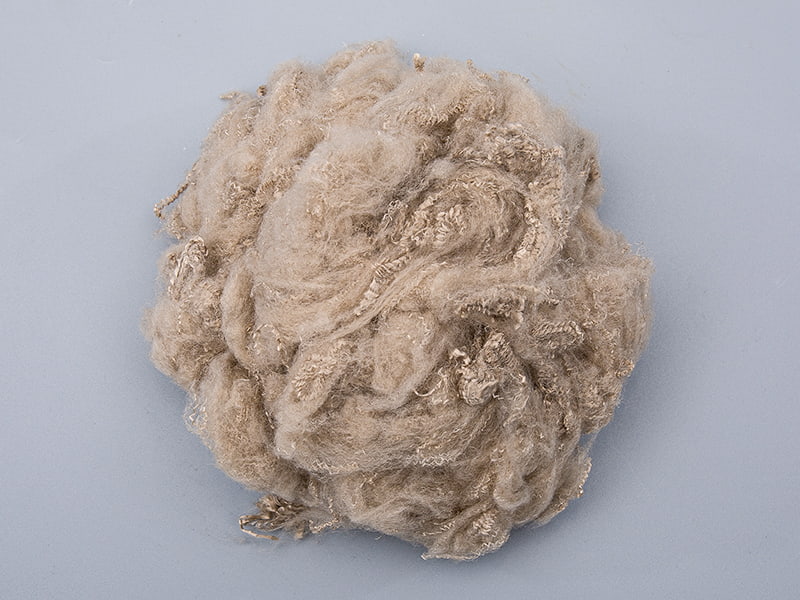
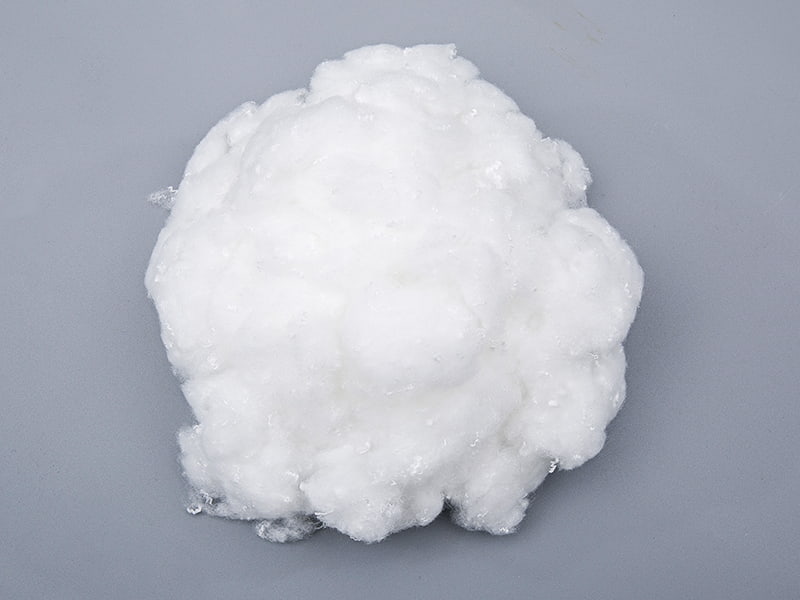
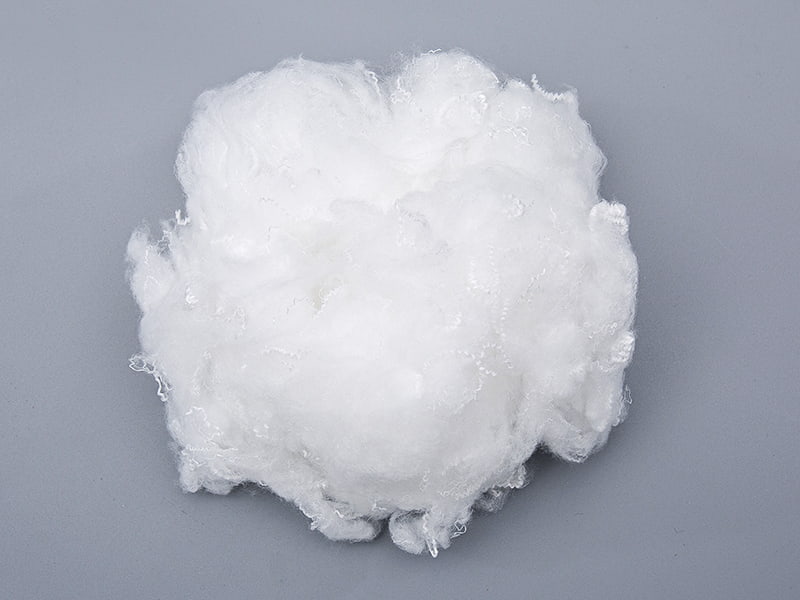
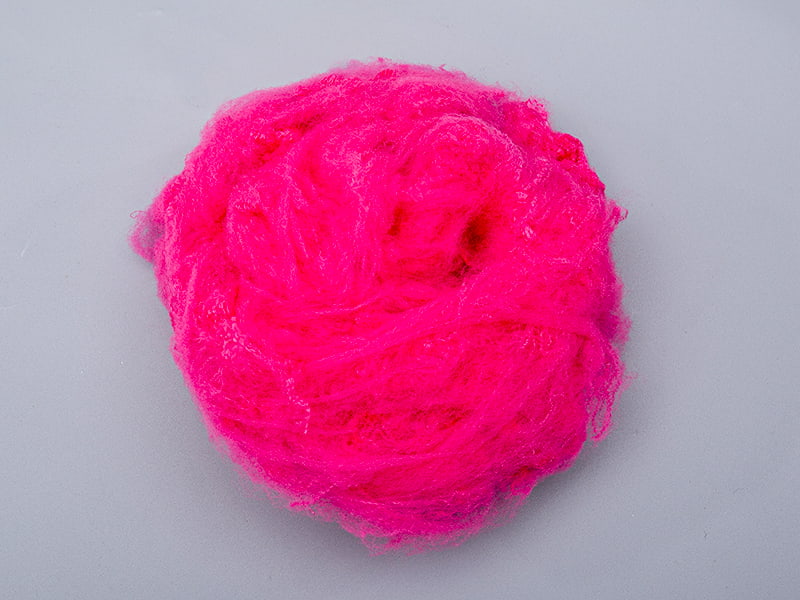
Spinnerier, nonwoven-omvandlare och fyllningstillverkare ställer samma fråga: kan en del av deras efterfrågan på jungfrulig polyester täckas av ett material som kostar mindre att köpa, har en trovärdig hållbarhetshistoria och som fortfarande fungerar smidigt på befintlig utrustning? Alltmer pekar svaret på återvinna polyesterfiber , en stapelfiber som framställs av flaskor från konsumenter och industriavfall av polyester. För några år sedan behandlades det som ett nischalternativ. Idag jämför köpare det direkt med jungfruliga kvaliteter på pris, konsistens och dokumentation.
Gapet mellan en bra returfiber och en dålig är stor, och den syns sällan bara på ett produktblad. Råmaterialsortering, smältfiltrering, dragningsförhållanden och finisholja formar allt hur fibern beter sig på en kardmaskin eller inuti en färdig kudde. Den här guiden går igenom materialet från råkälla till inköpsorder, så att tekniska team och inköpspersonal kan ställa skarpare frågor innan de bestämmer sig för volym.
Återvunnen polyester börjar med avfall som redan innehåller en polymerkedja som lämpar sig för smältbearbetning. Tre strömmar dominerar marknaden, och var och en ger olika nivåer av renhet, färglikformighet och spårbarhet. I handelsdiskussioner kallas det färdiga materialet ofta för rPET-fiber, men inköpsbesluten bakom det är mycket viktigare än etiketten.
Klara och färgade dryckesflaskor som samlas in genom hushållens återvinningssystem utgör den största källan. De sorteras efter färg, tas av etiketter och kapsyler, mals till flingor och tvättas. Kvalitet beror mycket på insamlings- och sorteringsdisciplin, så pålitliga leverantörer dokumenterar inkommande materialspecifikationer och avvisar partier som faller utanför deras gränser.
Avklipp, startgarn och kasserade partier från fiber- och textilfabriker är renare och mer enhetliga än flaskflingor. Eftersom polymerhistorien är känd, ger denna ström vanligtvis den mest konsekventa fibern. Nackdelen är begränsad volym, vilket gör den dyrare och mindre tillgänglig för stora beställningar.
Spin-line-avfall, filmklipp och andra industrirester utgör en tredje ström. Föroreningsnivåerna varierar avsevärt mellan källorna, så dessa material behöver noggrann förbehandling, färgscreening och testning innan de kan omvandlas till fiber som uppfyller en stabil specifikation.
De flesta återvunna polyesterfibrer på marknaden produceras genom mekanisk återvinning följt av smältspinning. Vägen är enklare och generellt mindre energikrävande än kemisk depolymerisation, vilket är en anledning till att den dominerar strömförsörjningen. Varje etapp har en direkt effekt på de fastigheter som köparna mäter senare.
Processkontroll är viktigt i varje steg. Flingor som håller kvar fukt kan bryta ned polymeren under extrudering, vilket minskar hållfastheten. Dålig filtrering lämnar fläckar som visar sig som defekter i färgat tyg. Noggranna ritningsinställningar avgör om fibern bär tillräckligt med förlängning för att överleva kardning utan överdrivet brott.
Den vanligaste invändningen är prestanda. Modern mekanisk återvinning, i kombination med disciplinerad sortering och smältfiltrering, ger fibrer som beter sig mycket nära jungfruligt material i de flesta slutanvändningar. Skillnaderna som finns kvar är vanligtvis hanterbara genom processjusteringar snarare än genom kompromisser om slutprodukten.
| Egendom | Återvinn polyesterfiber | Virgin polyesterfiber |
|---|---|---|
| Draghållfasthet | Jämförbar i standardbetyg | Referensbetyg |
| Spinnbarhet | Bra med rent, enhetligt foder | Utmärkt över inställningar |
| Färgningsbeteende | Liknande, med nyansvariation knuten till råvara | Mycket förutsägbar |
| Fukt återfå | Mycket låg, nära oskuld | Mycket låg |
| Ytans enhetlighet | Beror på sorteringskvalitet | Mycket enhetlig |
| Kostnadsstabilitet | Kopplat till avfallsmängder | Kopplad till råvarumarknader |
| Miljöprofil | Lägre energibehov i många studier | Högre effekt uppströms |
Livscykelstudier rapporterar vanligtvis lägre energibehov för mekaniskt återvunnen polyester än för nyproduktion. De faktiska besparingarna beror på energimix, transportavstånd och processeffektivitet vid varje anläggning. Köpare bör begära leverantörsspecifika data snarare än att förlita sig på generiska siffror som kanske inte speglar deras leveranskedja.
Applikationspassform är det verkliga testet av vilken fiber som helst. Följande avsnitt beskriver var återvunnen stapelfiber är vanligast och vad köpare inom respektive sektor brukar leta efter.
Ringspinning, öppen spinning och luftstrålespinning accepterar alla återvunna polyesterfibrer när skärlängd, krusning och finhet matchar maskininställningarna. Blandningar med bomull eller viskos är vanliga, med förhållanden valda för att balansera kostnad mot handkänsla och garnstyrka. En provversion på en produktionslinje innan fullständig användning är det mest tillförlitliga sättet att bekräfta kompatibilitet.
Kardade och luftlagda nonwovens använder återvunnen stapelfiber för filtreringsmedia, isoleringsvaddar, geotextilier och våtservetter. Här är jämn längd och låg dammhalt viktigare än lyster. Fiber som är för grova minskar vävens likformighet, medan för mycket finmaterial kan täppa till bindningsutrustning.
Kuddar, täcken och klädsel är beroende av spänst, loft och tvättbarhet. Ihåliga tvärsnitt ger bättre loft per gram och krimpstabiliteten avgör om fyllningen håller formen efter upprepad sammanpressning och tvättning. Köpare i denna sektor ber ofta om specifika studstest under provtagning.
Akustisk stoppning, mattunderlag och headliner-substrat använder återvunnen fiber där ljudabsorption och dimensionsstabilitet är prioriterade. Leverantörer inom detta segment behöver vanligtvis striktare batchdokumentation och utsläppsrelaterade tester, så tidig anpassning till kraven sparar tid senare.
Ett certifikat är bara så användbart som dess omfattning. Det kan gälla själva fibern, en enda produktionsplats eller bara vissa processsteg. Köpare bör bekräfta tre saker: vilka anläggningar som omfattas, vilka produkter som är listade och när certifikatet går ut. Ett certifikat som är giltigt för bruket men inte för den specifika produktkvaliteten ger lite skydd.
Denna standard verifierar återvunnet innehåll och spårar material genom leveranskedjan, från inkommande råmaterial till färdig fiber. Det omfattar även social och miljöledning vid produktionsanläggningen. För att återvunna påståenden ska hålla i sig bör köpare förvänta sig transaktionscertifikat som kopplar tillbaka varje försändelse till certifierat insatsmaterial.
Denna etikett testar färdiga textilprodukter för en definierad lista över skadliga ämnen. Den är produktorienterad, så den indikerar om en specifik fiberkvalitet eller artikel har godkänts vid en given tidpunkt. Köpare bör kontrollera vilken produktklass och testdatum certifikatet avser, eftersom resultat inte automatiskt överförs till andra betyg.
Denna standard certifierar ett kvalitetsledningssystem snarare än en produkt. Det visar att en tillverkare dokumenterar sina processer, kontrollerar avvikande utdata och granskar prestanda. Det är en användbar indikator på processdisciplin, men den ersätter inte testning på produktnivå.
En exakt specifikation förhindrar de flesta inköpstvister. Tabellen nedan sammanfattar parametrarna som visas på nästan varje offert och den praktiska effekten av varje val på din produktionslinje och färdiga produkt.
| Parameter | Typiskt utbud | Praktisk effekt |
|---|---|---|
| Denier | 1,4D till 15D | Finare fiber passar spinning, grövre fiber passar fyllning |
| Klipplängd | 32 mm till 64 mm | Kortare längder passar korthäftsystem, längre längder passar yllesystem |
| Luster | Halvtråkig eller ljus | Halvmatta döljer mindre ytvariationer i färgade varor |
| Tvärsnitt | Solid, ihålig eller multi-hollow | Ihåliga strukturer höjer loft och isolering per viktenhet |
| Färg | Naturlig benvit eller färgad till ett nyanskort | Färgade fibrer tar bort ett färgningssteg från din process |
Denier och klipplängd bör ställas in tillsammans, eftersom en fiber som är fin men mycket kort kan ge en annan väv eller garnstruktur än en med samma denier och ett längre snitt. När du är osäker, ange målprodukten, maskintypen och prestandakravet och be leverantören att rekommendera ett startbetyg.
Priset formas av råvarans tillgänglighet, specifikationskomplexitet, färgkrav och certifieringsomfång. Priserna på returfiber rör sig med avfallsinsamlingsvolymer och jungfruliga marknadscykler, så köpare som planerar över ett helt år får vanligtvis mer stabila villkor än de som köper reaktivt.
Produktionsskrot kostar mer men kommer renare, medan flaskflingor erbjuder volym till lägre kostnad med mer variation.
Anpassade denier, skärlängd eller färgade färger lägger till installationssteg och höjer ofta minimibeställningen.
Bredare certifieringsomfång och batchdokumentation medför administrativa kostnader som återspeglas i offerten.
Många leverantörer sätter minimikrav för standardkvaliteter i intervallet ett till flera ton per färg, medan anpassade färger och specifikationer vanligtvis kräver större serier för att motivera färgförsök och byten. Fråga om minimibeloppet gäller per färg, per kvalitet eller per försändelse, eftersom detta ändrar den verkliga kostnaden för en provorder.
Prover för standardspecifikationer tar ofta cirka en till två veckor. Anpassad färgmatchning kräver ytterligare färgprover, och certifikatberoende partier kan behöva granska dokumentationen innan de skickas. Att bygga in dessa perioder i ditt utvecklingsschema förhindrar förseningar i det skede där produktionen redan är påbörjad.
De flesta kvalitetsproblem med återvunnen fiber är förutsägbara och kan upptäckas tidigt. En strukturerad inkommande inspektion, i kombination med en kort produktionstest, avslöjar vanligtvis om en del kommer att uppträda konsekvent över hela ordern.
Behandla det första produktionspartiet som ett valideringssteg. Behåll bevarade prover från varje försändelse så att eventuella framtida reklamationer kan spåras tillbaka till en specifik batch, och kom överens om acceptanskriterier skriftligen innan beställningen görs.
I de flesta standardapplikationer fungerar den mycket nära nyfiber, speciellt när råvaran är välsorterad och processkontrollen är strikt. Skillnader i färgningslikformighet och ytkonsistens kan förekomma, så ett provförsök på egen utrustning är den mest tillförlitliga kontrollen.
Begär ett standardcertifikat för återvunnet innehåll med transaktionsregister, ett produktorienterat testcertifikat för skadliga ämnen där din slutmarknad kräver det och ett kvalitetsledningscertifikat. Verifiera var och en i utfärdardatabasen och bekräfta att de täckta webbplatserna och produktklasserna matchar din beställning.
Börja med din maskintyp och färdiga produkt. Finare denier passar i allmänhet spinning och fina nonwovens, medan grövre denier passar fyllning och strukturella applikationer. Be leverantören om en rekommendation baserad på dina prestationsmål och bekräfta det sedan med en test.
Standardbetyg kommer ofta inom en till två veckor. Anpassade färger, ovanliga skärlängder eller certifikatrecensioner kan lägga till tid, så inkludera dessa möjligheter i ditt utvecklingsschema och be om ett beräknat datum när du skickar in din förfrågan.
Priserna beror på råvaruflödet, specifikation och marknadsförhållanden vid inköpstillfället. Återvunnen fiber kan vara konkurrenskraftig, men jämförelser bör göras på en levererad, specifikationsmatchad basis snarare än på enbart rubrikpriser.
Inkludera denier, skärlängd, lyster, tvärsnitt, färg, erforderliga certifieringar, förväntad årlig volym, leveransplats och din maskintyp. Tydlig information gör att leverantören kan citera korrekt och minskar antalet revideringsrundor innan en beställning bekräftas.
Emon Technology är villig att uppriktigt gå med i händerna med dig, samarbeta för win-win-resultat och skapa glans tillsammans!
Tel: +86-512-63679088
Email: [email protected]
[email protected]
[email protected]
[email protected]
[email protected]
Add:Söder om 318 National Highway, Miaotou Village, Meiyan, Wujiang, Jiangsu
Copyright © Suzhou Emon New Material Technology Co., Ltd. All rights reserved.